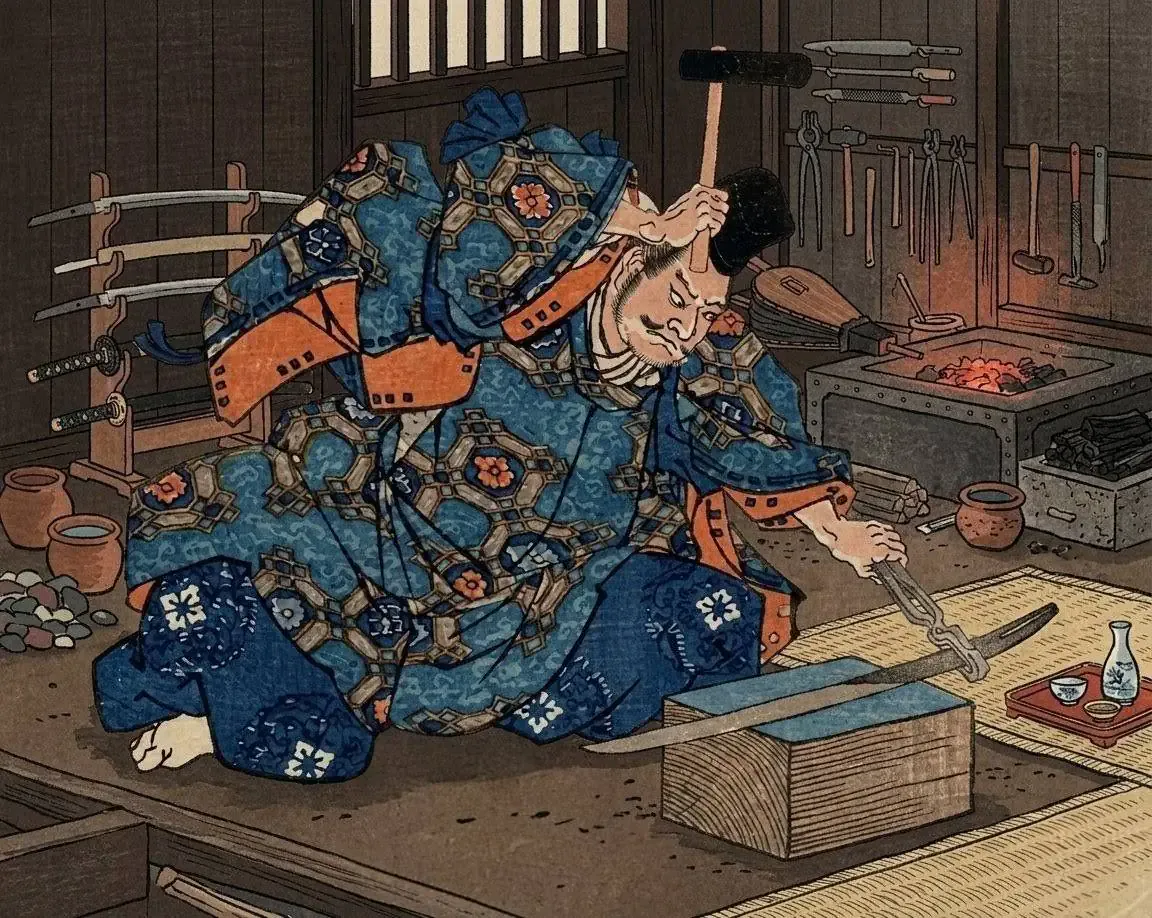
前言
前一期內容,我們探討了玉鋼的特性與選材。當正寿刀匠挑選好適用的玉鋼後,真正的考驗才正式登場。 日本刀之所以能實現「不折斷、不彎曲、切味(鋒利度)佳」這項物理上的極致平衡,關鍵就在於鍛造過程中對雜質排除、含碳量均勻化,以及軟硬鋼材構造包覆的精細掌控。 本期【注文工作誌】,將著重鎖定正寿刀匠在工房中的四個核心工序,一窺鋼材如何從碎片一步步轉化為結構嚴密的裸刀雛形。若想看前期內容,可以點擊 【注文工作誌#02】日本刀的鋼鐵本質:原料與結構。
折疊鍛打(折り返し)
刀匠「虎徹」常在刀根上刻有「真鍛(しん の きたえ)」二字(例如「真鍛 長曽祢興里作」)。這代表他對這振刀的折疊鍛造與鋼質純化過程抱持絕對自信,宣示自己絕無偷工減料,完全按照最高標準的古法嚴謹鍛打而成。
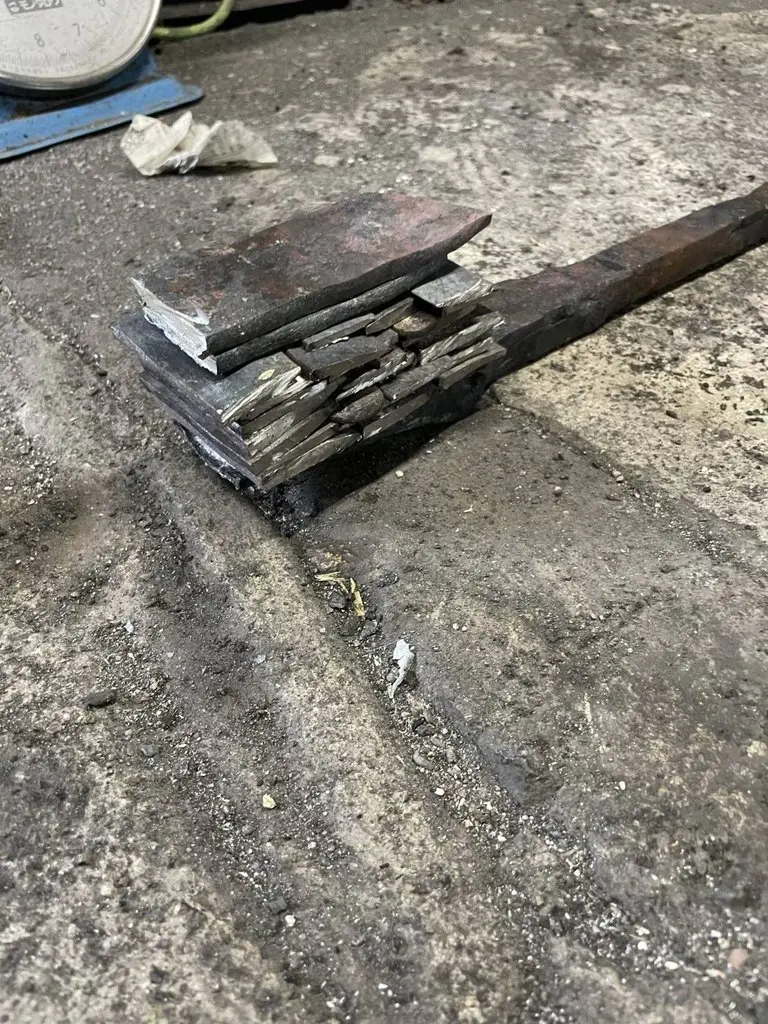
回到我們的鍛鍊工序,正寿刀匠在將碎片狀的玉鋼分別選定芯鐵與皮鐵兩種材料後,並分別在挺鐵柄上堆疊固定後工序就完成「積み沸かし」,也是折疊鍛打的前置工作。
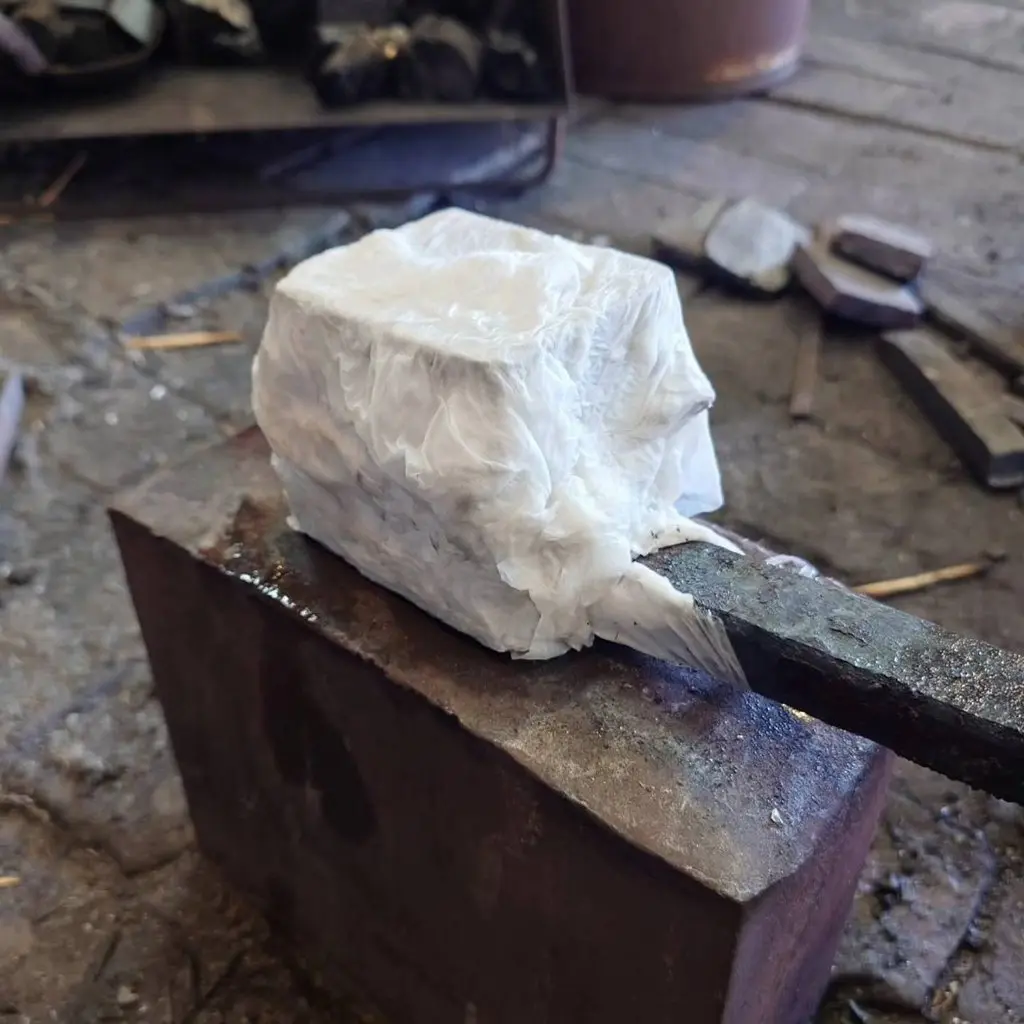
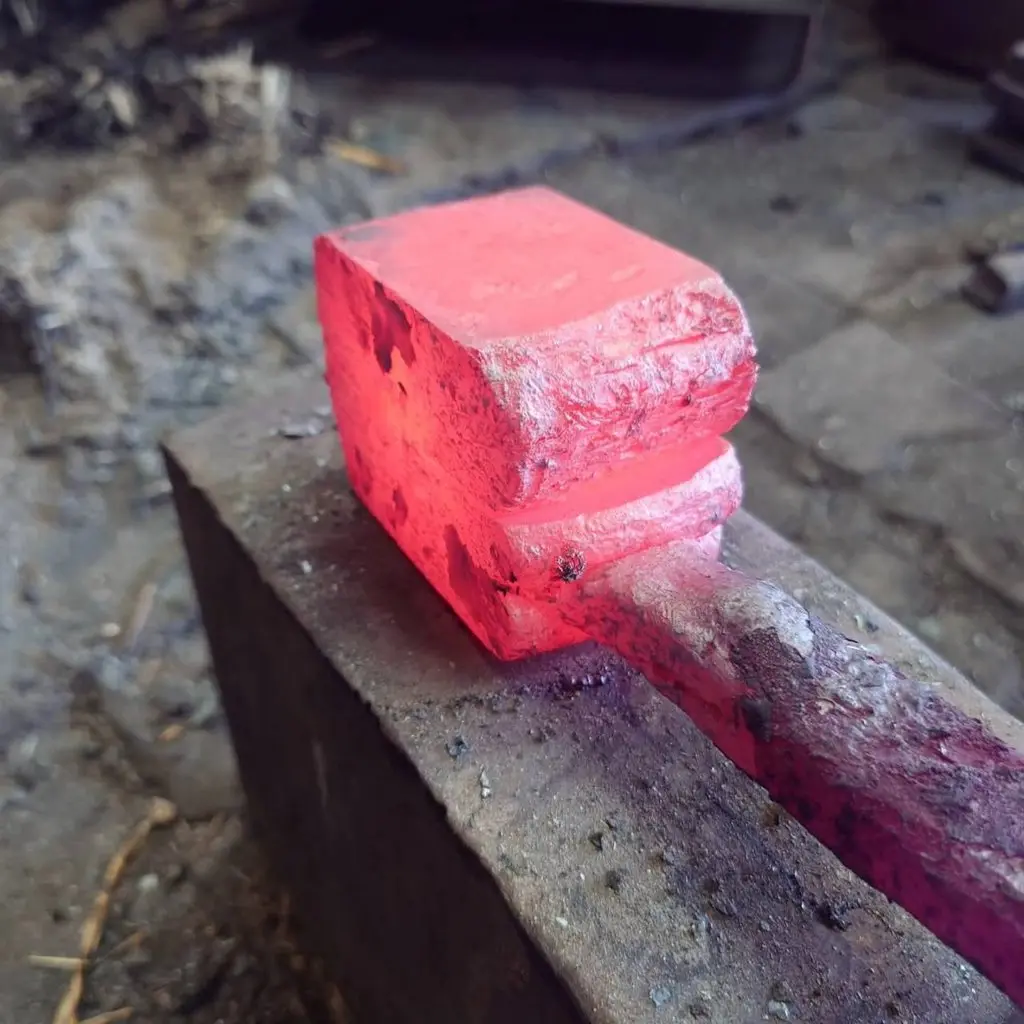
積み沸かし
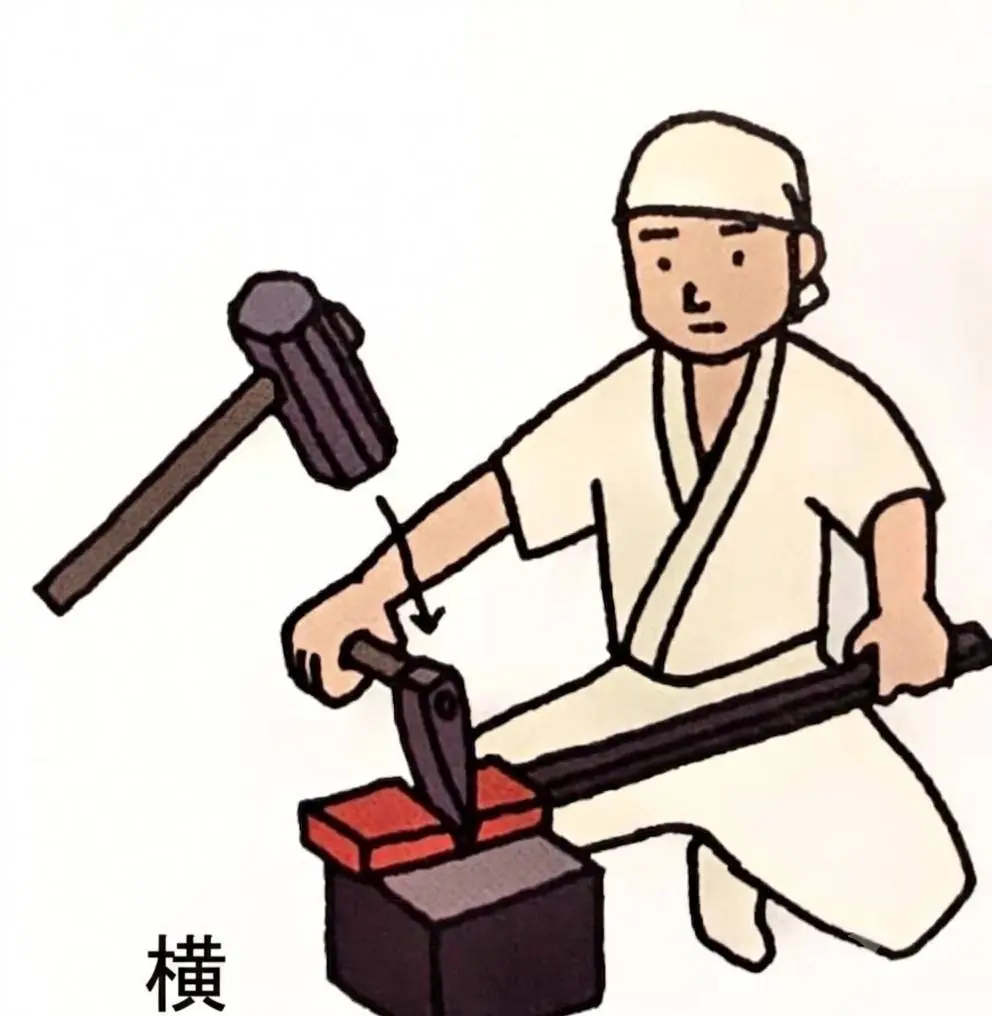
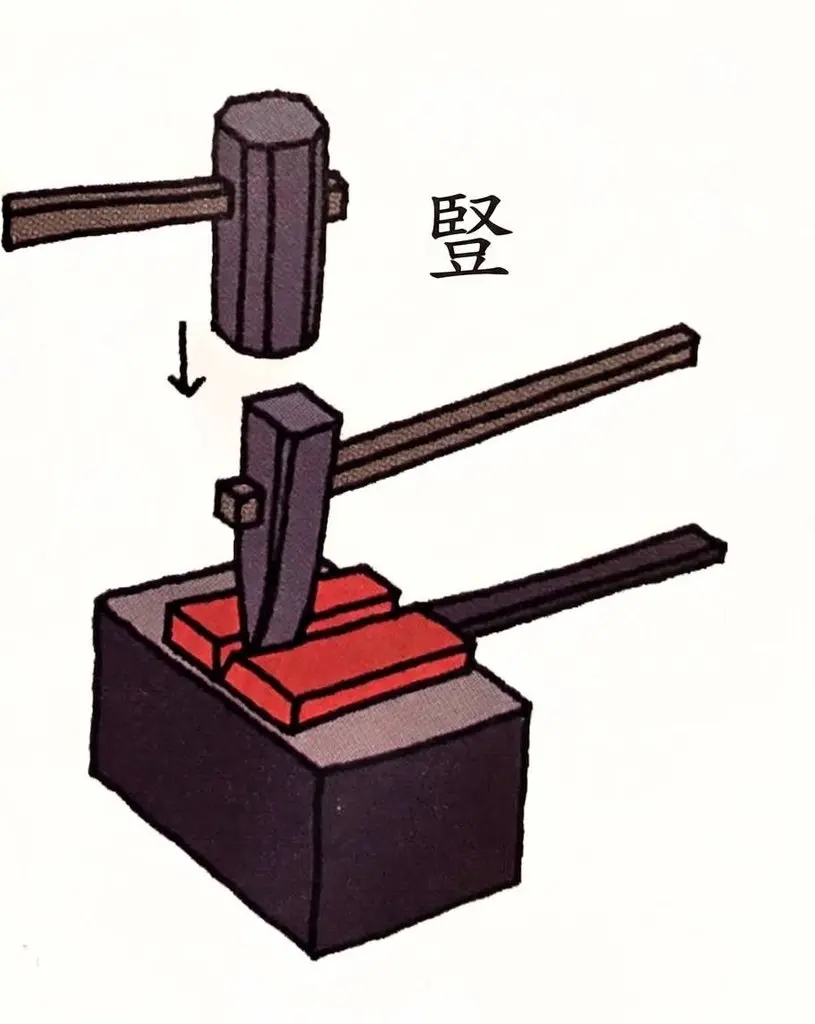
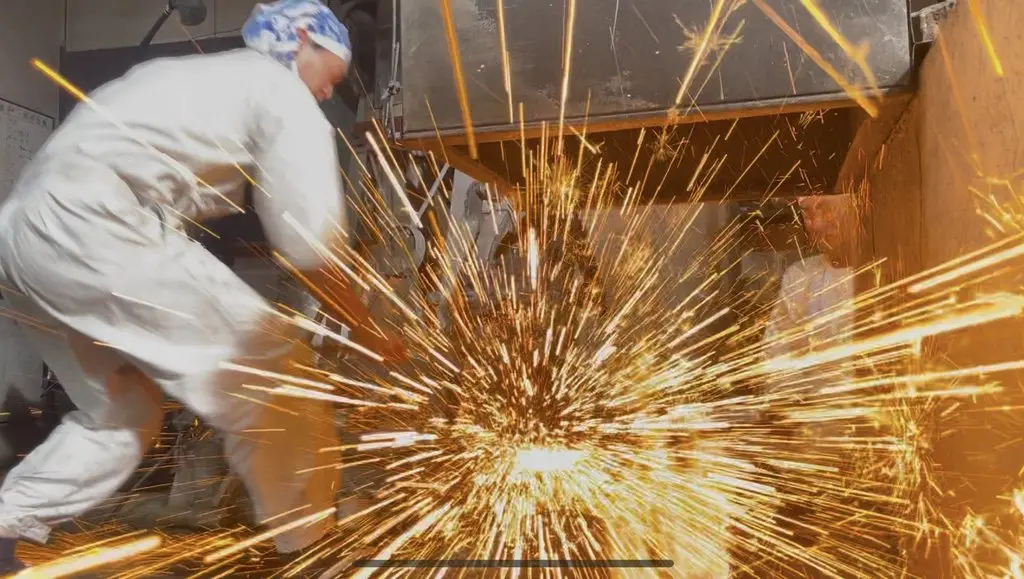
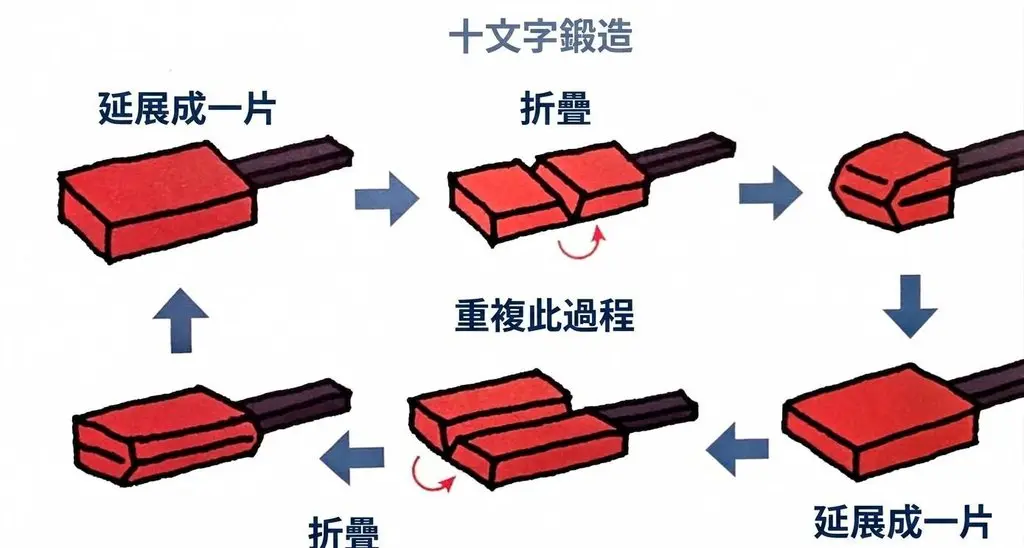
正寿刀匠將高溫鋼塊錘打拉長呈扁平狀後,刀匠會使用切鏨(切りタガネ)工具於中央鑿出深痕,順勢將鋼塊對折為兩層,隨後放回爐中充分加熱熔接,再次重擊鍛打。如此反覆進行的工序,即稱為「折疊鍛打(折り返し)」:
刀匠使用切鏨工具於中央鑿出深痕,順勢將鋼塊對折為兩層並以橫豎方向重複加熱折疊
- 排出雜質與均勻化:每一次的折疊與錘打,都能順勢將鋼材內部殘留的礦渣(鉱滓)擠壓噴發排出,同時讓玉鋼各部位原本分佈不均的含碳量達到均勻狀態。
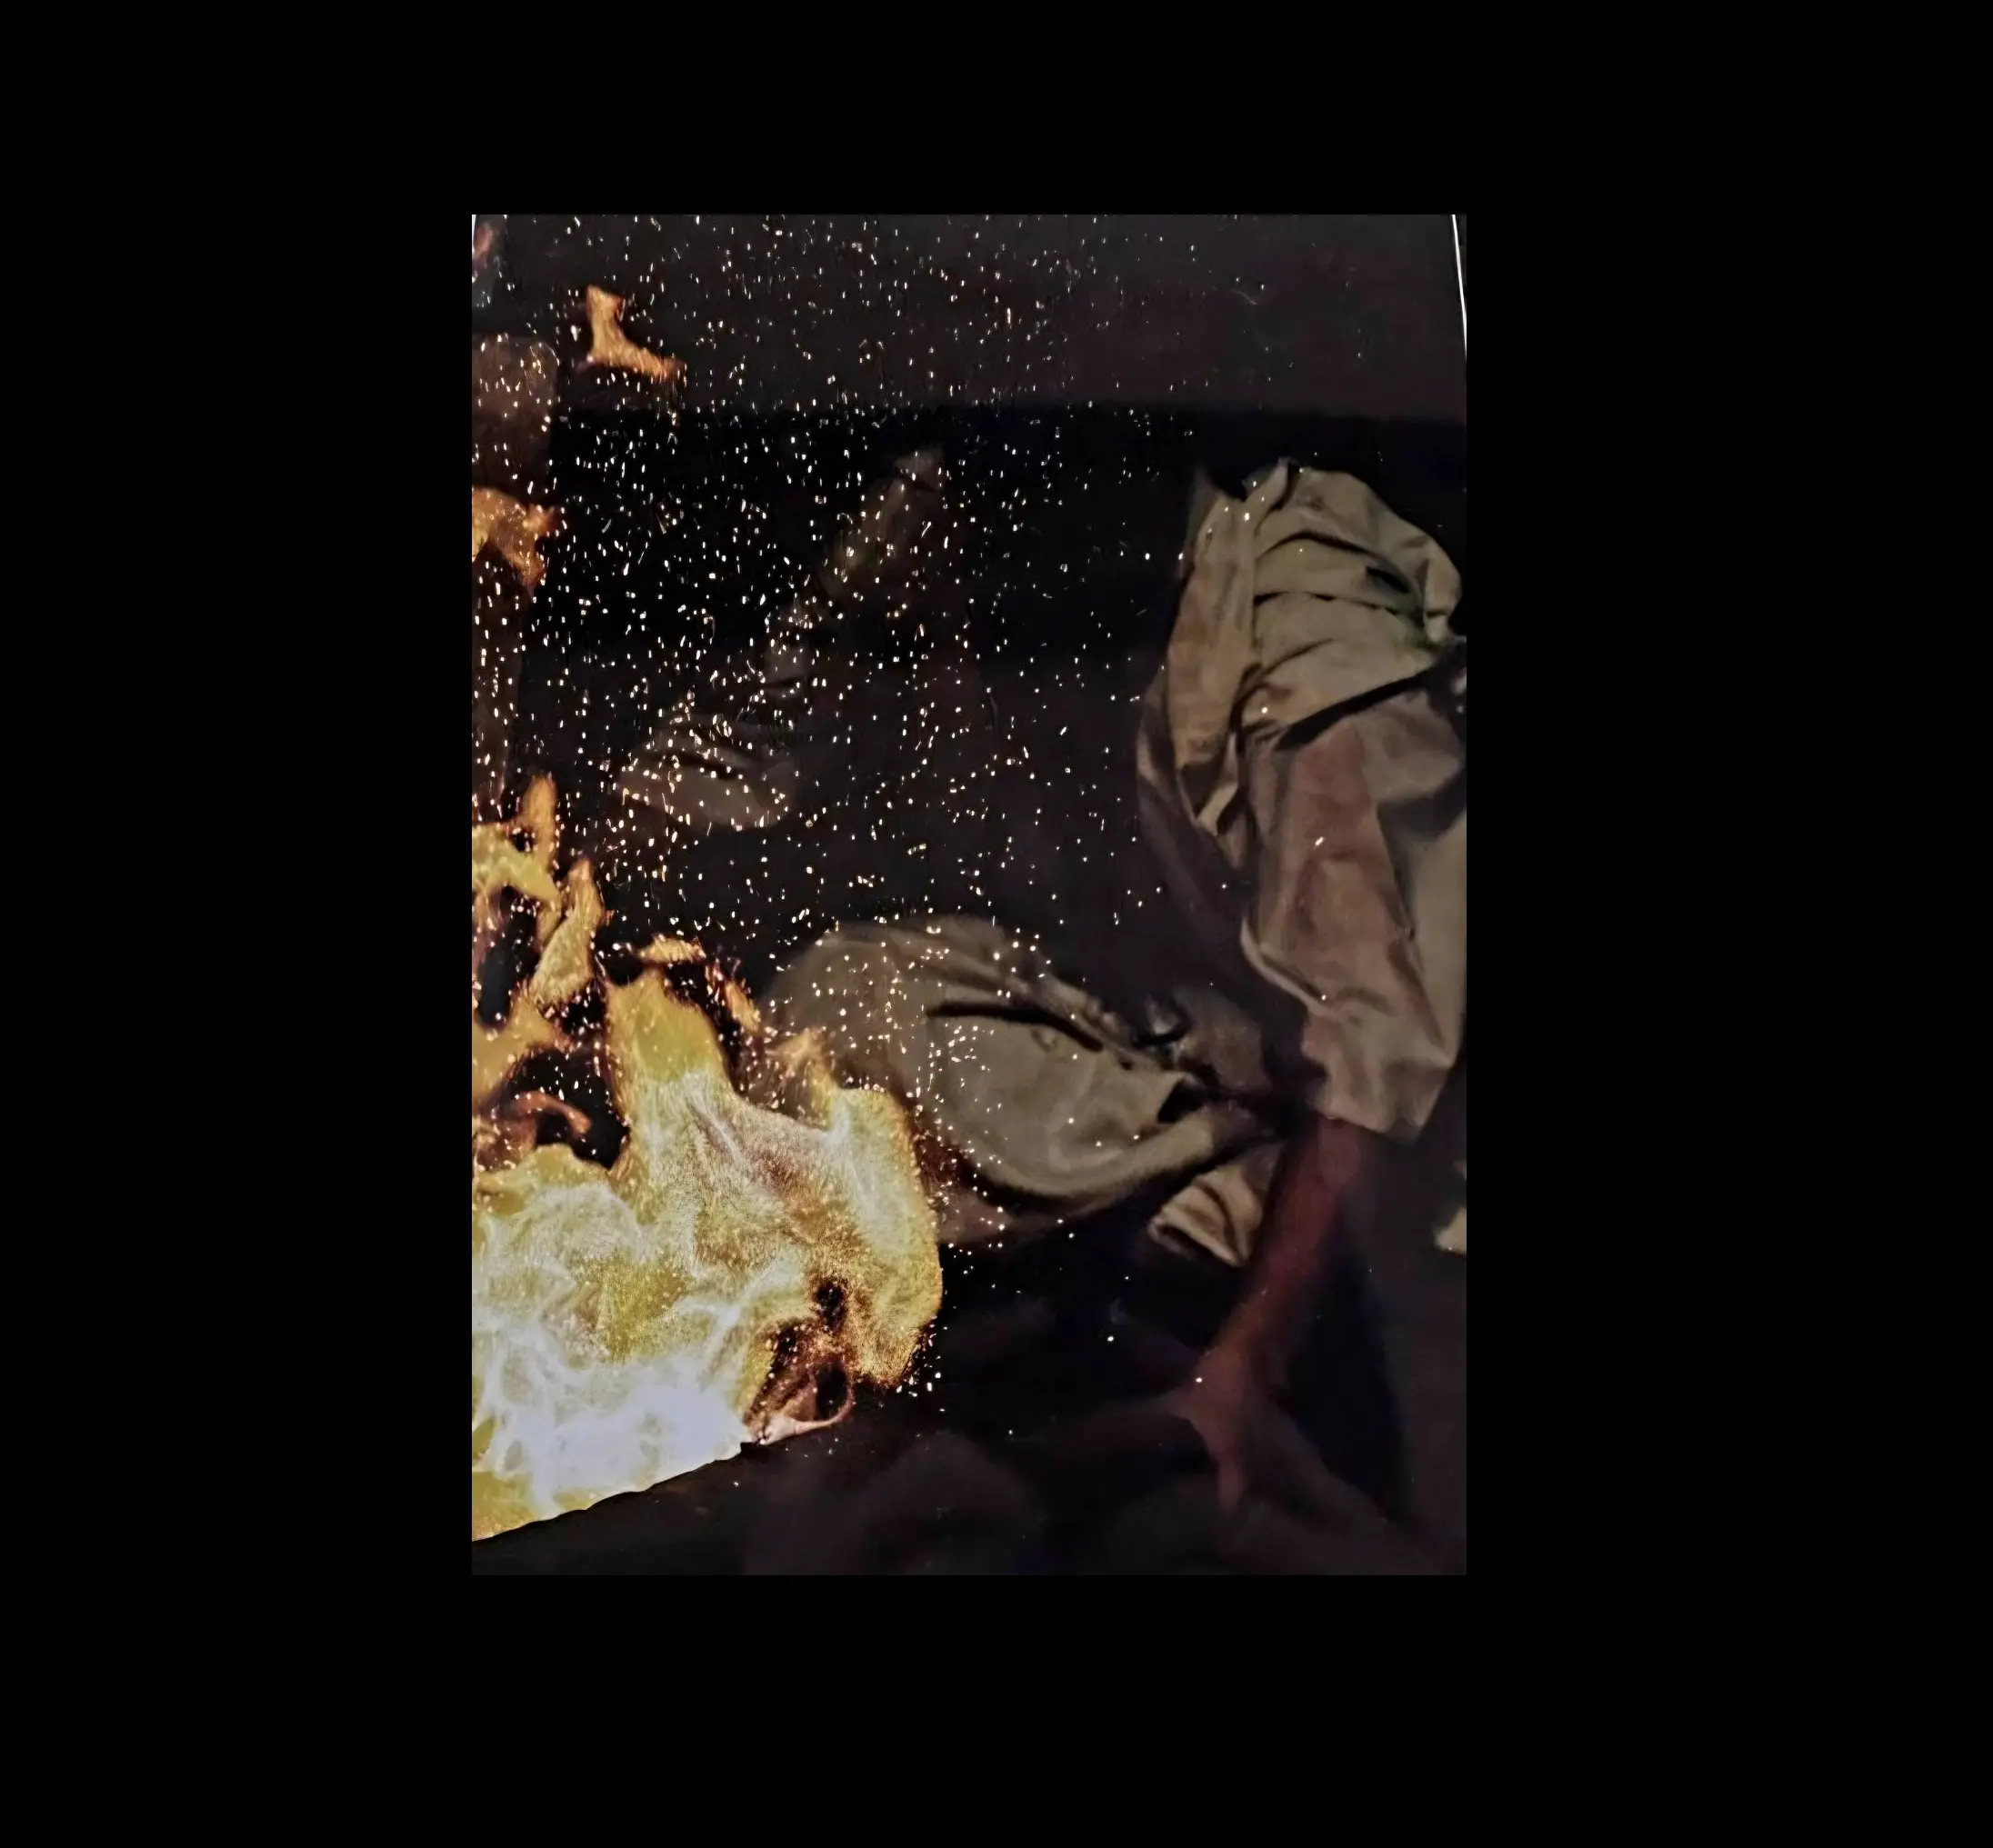
- 工法變化與除瑕:若交替進行橫向與縱向的鑿痕折疊,則稱為「十文字鍛造」。過程中若發現鋼材內部產生氣泡(ふくれ),刀匠會迅速持細鏨刺破小孔排氣(此技法稱為「針を打つ」)。在鏨子刺入的瞬間,內部殘留氣體被引燃,會猛然噴出一道短暫的青色火焰,隨後瑕疵消滅,確保鋼材內部緻密無瑕。
在大槌重擊的過程中,常由助手(先手)配合刀匠手上小槌的節奏輪流敲打(稱為二丁がけ或三丁がけ)。這種極具默契的對鎚配合,就是日文日常常見語彙「相槌を打つ」的起源,意指隨聲附和、搭腔配合。在江戶時代刀匠「元平」的刀銘中,就曾留下「弟元安以相槌鍛之」的記載,記錄下兄弟倆合作鍛刀的佳話。
初步鍛造
在前後總共約15次的折疊鍛打過程中,整體工序大致分為前半段的「下鍛え(粗鍛)」與後半段的「上鍛え(精鍛)」。當鋼材如前述經歷約7~8次折疊後,達到「下鍛えしたもの(初步鍛造體)」的階段時:
- 質地檢查與含碳量調整:刀匠會在此時停下動作,仔細檢查鋼材的含碳量與韌性。若發現脫碳現象較嚴重、鋼質過軟,會適時加入高碳鋼材進行成分調整。
- 完成基礎純化:此階段的鋼材已擠出絕大部分雜質,金屬結晶變得細緻穩定,為後續的鋼構組合打下極為堅實的基礎。
補充一下刀劍術語「下鍛え」與「上鍛え」之日常語源:
歷史銘刀之刀根銘文中的所謂「下鍛え」與「上鍛え」的分工並非現代才有的鍛刀概念,早在江戶時代的刀銘中便有記載。例如幕末刀工「英義」的作品銘文曾刻有「下鍛 英兼」,代表基礎的「下鍛え」折疊鍛打是由弟子「英兼」打底完成,最後的精鍛與收尾才由師父英義親自接手。
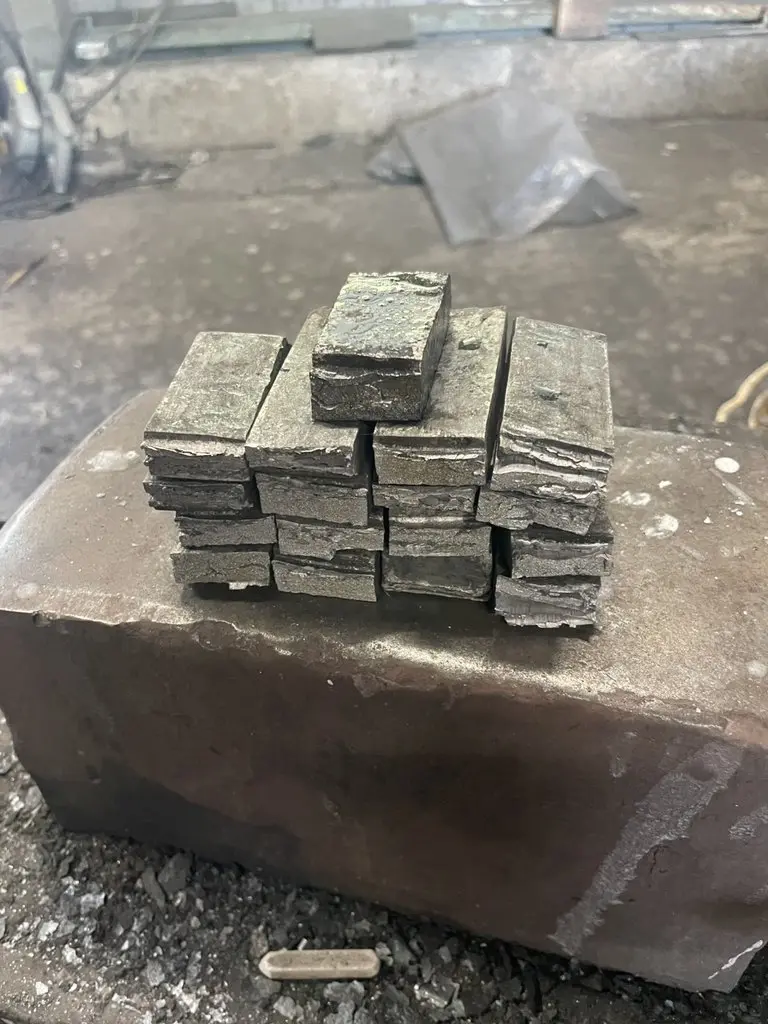
精鍛後得到的成品
複合構造組合(造り込み):正寿採用的「甲伏鍛」
歷經「下鍛え」與「上鍛え」後,為了讓刀身達成「硬而不斷、軟而不彎」的物理性能,正寿刀匠會將高硬度的高碳鋼(皮鐵)與高韌性的低碳鋼(心鐵)組合成複合構造,這道包覆熔接的工藝稱為「造り込み」。
【本案採用的組合工法:甲伏(こうぶせ)】
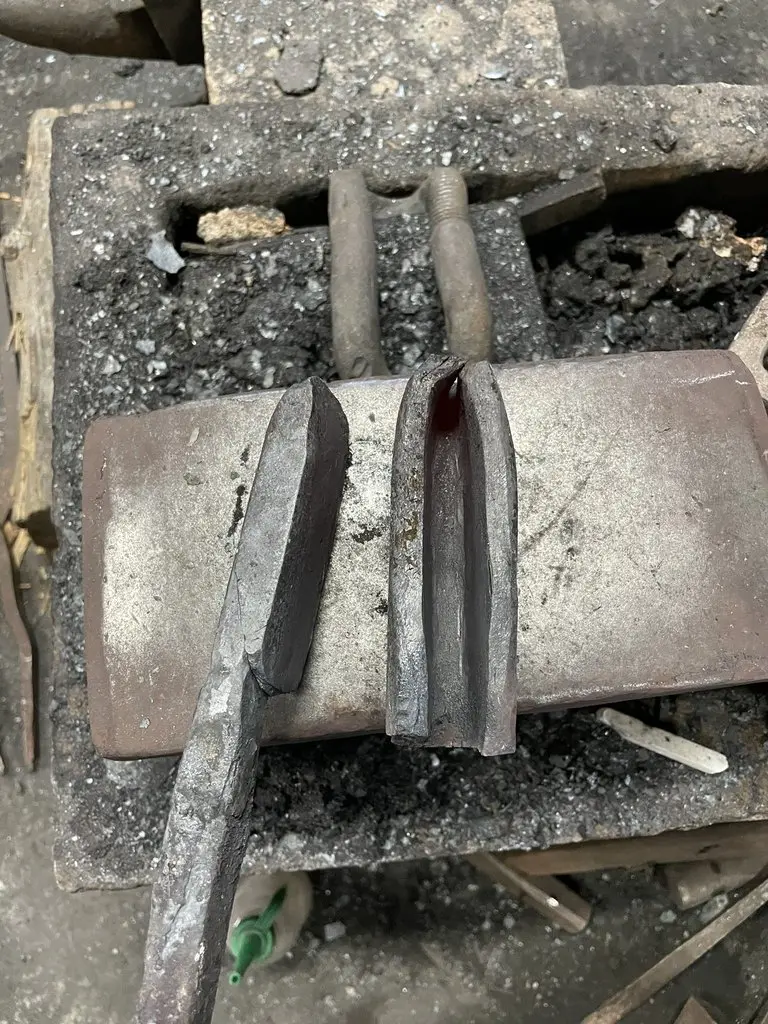
本次訂製刀為正寿刀匠所採用的,正是日本刀最為成熟且極具代表性的「甲伏」工法。刀匠將外層高硬度的高碳鋼(皮鐵)加熱彎成 U 字型,中間精準嵌入軟質且具備極佳吸收衝擊力的低碳鋼(心鐵)進行包覆。
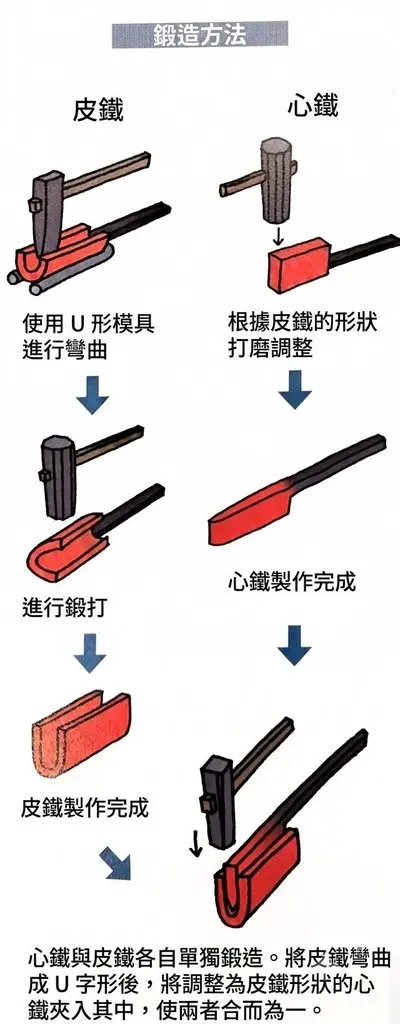
甲伏鍛結構
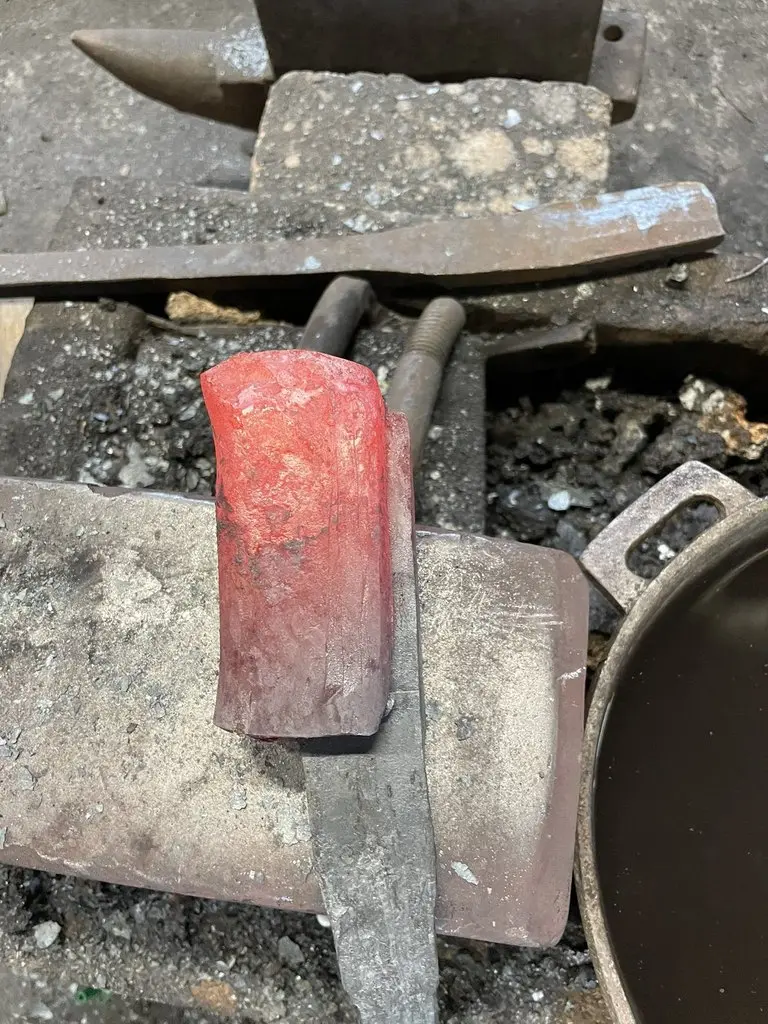
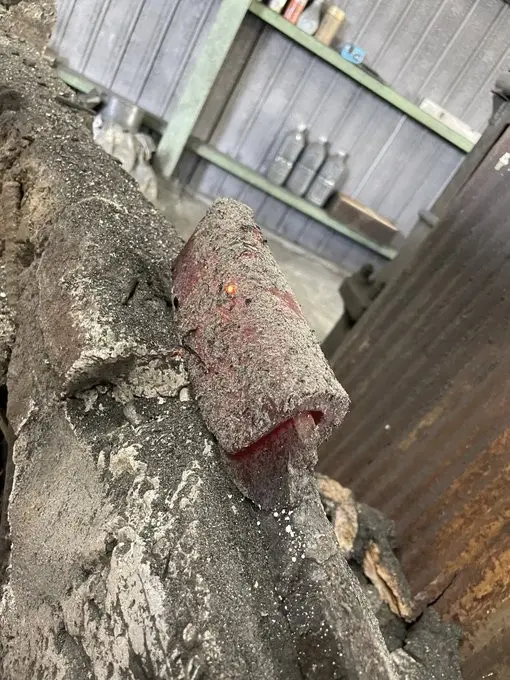
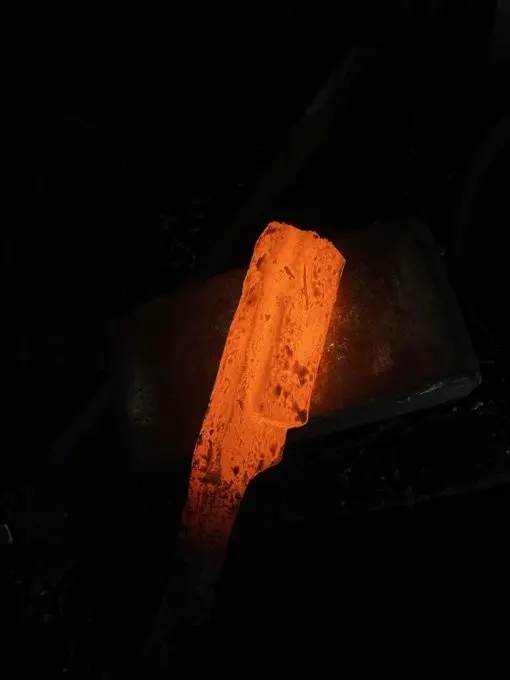
- 打破「省錢」迷思:芯鐵(庖丁鐵)的精煉
常有人誤以為在甲伏工序中加入「心鐵」,只是為了節省相對昂貴的高碳玉鋼。事實上,我們職人團隊的兼光或正寿等熟練的刀匠,所採用的心鐵使用的低碳鐵材(庖丁鐵),多半來自舊時代的鐵器如火繩槍管或是神社拆建時回收的鐵釘,這些材料需由專門職人進行二次脫碳精煉,耗費的工序與心血絕不亞於外層皮鐵。前述古代鐵材導入的比例,則為各刀工之秘傳不能外漏。
- 「刀如人體」的解剖哲學
江戶時代擅長甲伏鍛的名工「大村加卜」,曾以人體比喻甲伏鍛結構:外層皮鐵與內部心鐵的結合,就像是人體的「皮膚與肌肉」——硬骨與柔軟的肌肉支撐著衝擊,外層皮膚則將其完整包裹,給予冷酷的鋼鐵如生命體般的彈性與張力。
補足參考:其他構造組合工法
除了經典的甲伏之組合外,日本刀因應歷史上不同流派與用途,亦衍生出其他構造:
- 捲り(まくり):將芯鐵疊於皮鐵上方鍛接後,一同彎折成 U 型,內部芯鐵會呈現對折雙層構造。
- 本三枚(ほんさんまい):將芯鐵置於刃鐵上方,左右兩側再貼上皮鐵,由四塊不同部位的鋼材複合而成。
- 四方詰(しほうづめ):就其斷面看起來是以芯鐵為中心,下方包覆刃鐵、上方安置棟鐵(刀背)、兩側包覆皮鐵,提供嚴密的四方防護之構造。
加熱槌打延展鋼材才(沸かし延べ)
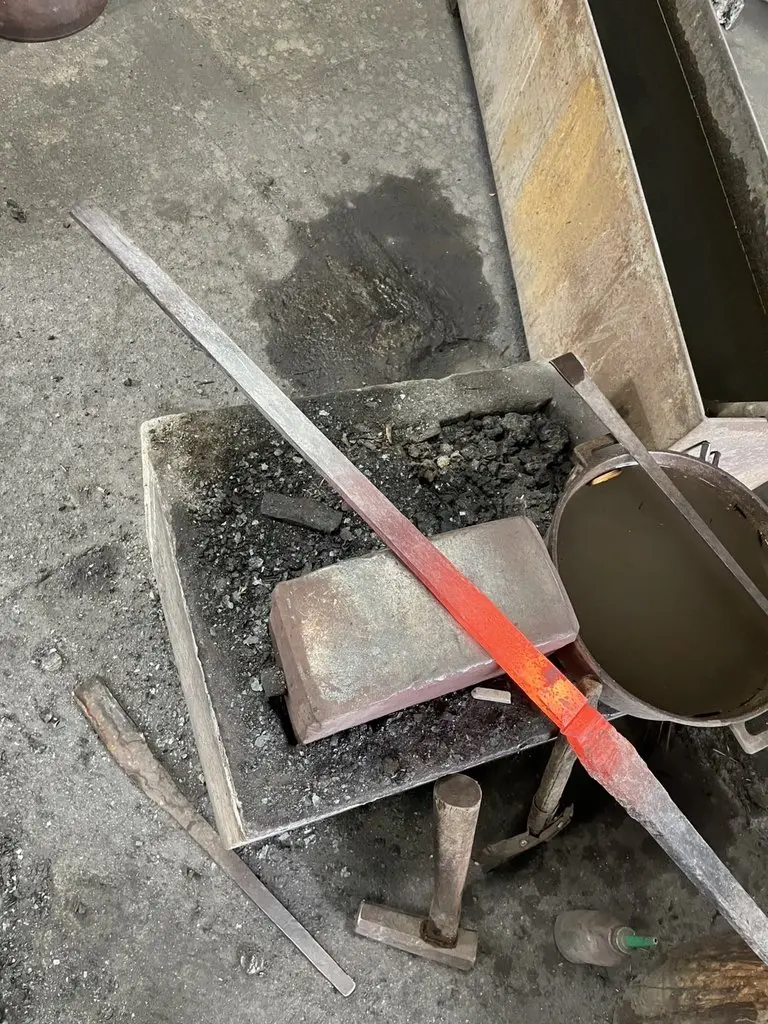
完成「甲伏」鋼構組合(造り込み)後,必須將這塊剛柔複合的鋼塊槌打延展,並拉長為扁平棒狀,這道工序稱為「沸かし延べ」(亦稱為素延べ):
- 高溫熔合下的精確打延:這道工序,要求刀匠必須在一邊維持高溫加熱熔接(沸し)的狀態下,一邊迅速進行錘打拉長。
- 完美的鍛接融合:由於內部包含了含碳量與硬度截然不同的鋼材,若加熱溫度不夠深透,或是錘打力道稍有不均,鋼材接合面極易產生分離或內部瑕疵。唯有在充分高溫熔合的狀態下精準槌打延展,才能確保外層皮鐵與內部心鐵完全鍛接為渾然一體的刀胚。
結語與下期預告
從最初的「折り返し」純化鋼質、經過「下鍛えしたもの」的成分調整、到正寿刀匠以「甲伏」呈現的「造り込み」剛柔相濟的基礎鋼材,最後經由「沸かし延べ」拉長成型,鋼材至此終於蛻變為一根結構嚴密的裸刀。
下一期【注文工作誌04】火造與淬火:刀姿型塑與淬鍊強化,我們將帶領大家繼續直擊「火造り(塑造刀形)」與燒入後的成果,敬請期待。
本文章收錄於京刀庵官網專欄【注文工作誌】,轉載請註明出處。