前言
在上篇,我們深入探索了玉鋼在千度高溫下的摺疊鍛打以及將硬質皮鐵與柔韌心鐵巧妙包覆的甲伏結構。鋼材在強烈錘擊與火光交織中,完成了金屬內部密度的強化與軟硬結構的結合。 然而,剛成型的鋼材,依然只是一塊厚重且沈默的長條鋼塊。在將其轉化為我們所追求——那振兼具古流居合實戰流暢度與優美刀姿的真劍之前,必須經過下一個重要工序——素延(すのべ)。上篇回顧點擊 【注文工作誌#03】金屬的折疊與組合:日本刀鍛造的四大核心工序。
所謂素延,是刀匠將甲伏組合好的鋼塊再次加熱,以順暢的節奏將其均勻延伸、拉長,打出基本長度與粗略的刀形。在宮田正寿刀匠(以下稱宮田)的工房中,這道工序憑藉著對鋼材延伸特性的精準掌握,在電動氣槌與揮動小鎚的交替下迅速完成。素延講求的是快與準,不留戀於細節;因為真正賦予與刀姿及刃文的重頭戲,是隨之而來的火造(火造 ひづくり),以及賦予其韌性與硬度的淬火(燒入)。
火造工藝:小鎚下的時代刀姿與平肉之美
如果說摺疊鍛打是金屬肉身的塑造,那麼「火造(ひづくり)」就是這振注文打真劍骨骼與輪廓的定型。
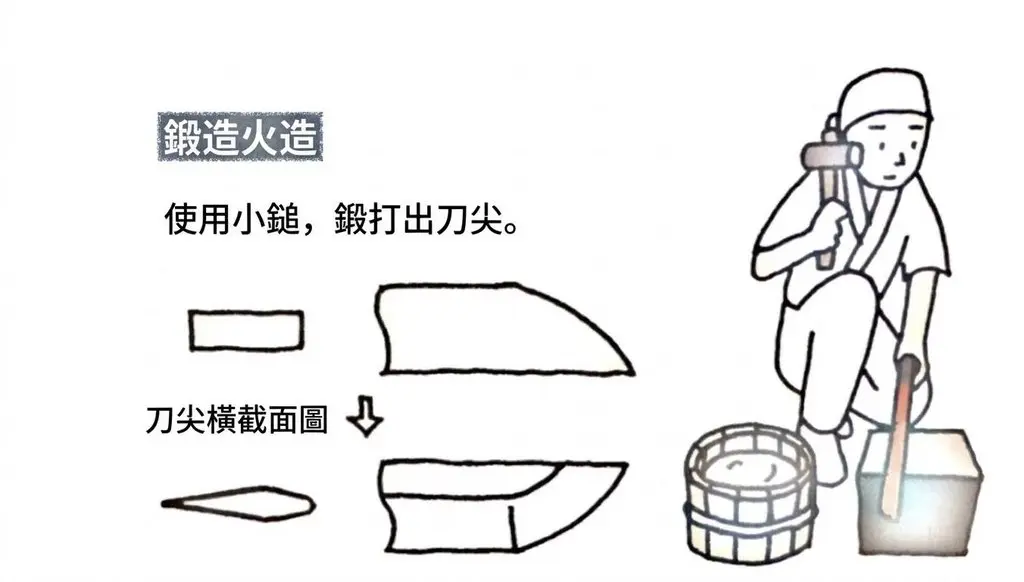
這道工序完全由宮田刀匠一人獨力完成。他將鋼材置於較低溫度的炭火中加熱,移至鐵砧上,一手握鉗、一手持小鎚,以極其精細且富含節奏的敲打,將鋼材塑造成平造、鎬造、切刃造或菖蒲造等特定刀姿(本刀為鎬造長刀)。
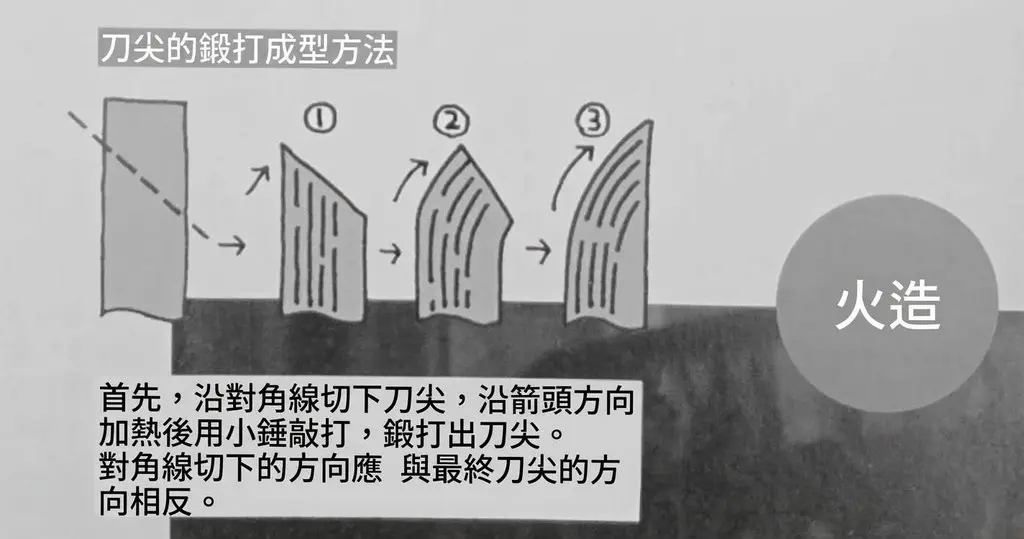
火造不僅奠定了這振刀的元幅(刀根寬度)、先幅(刀尖寬度)與整體曲線,更決定了平肉(日本刀特有,如『蛤蠣殼』般的刀身橫截面的厚度的弧形分布)。這次委託者是一位有段位的居合道劍士,而平肉的微妙厚薄將直接影響著揮刀時的平衡感、斬切時的過阻力,以及長期練習下的手之內的發揮。
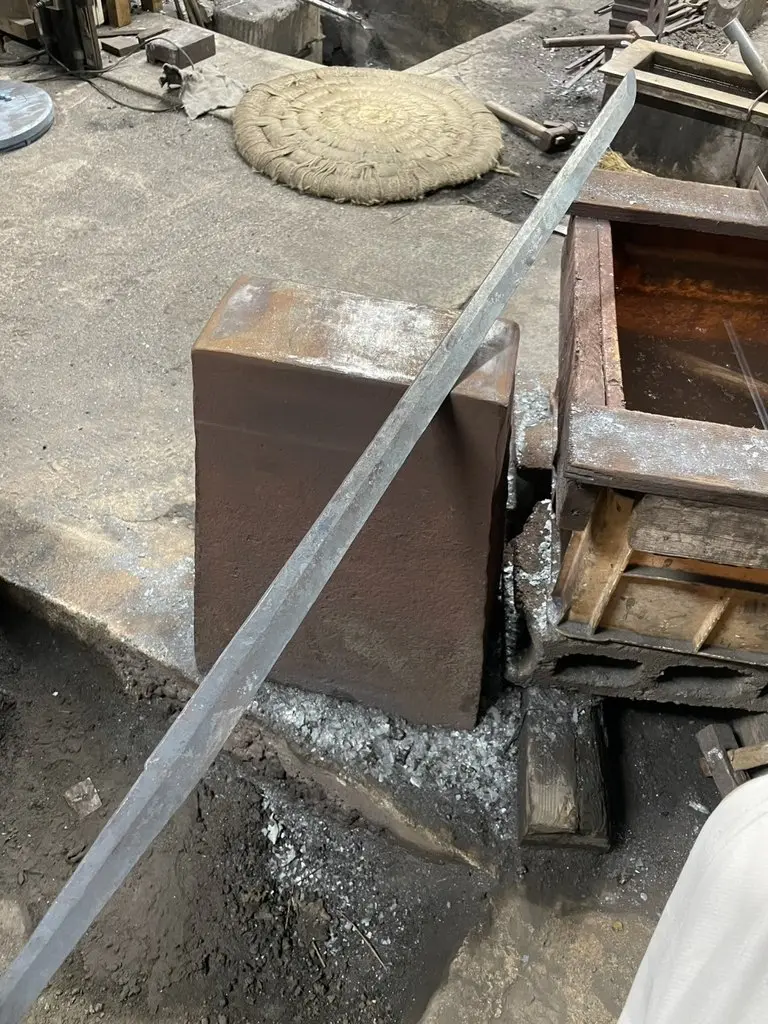
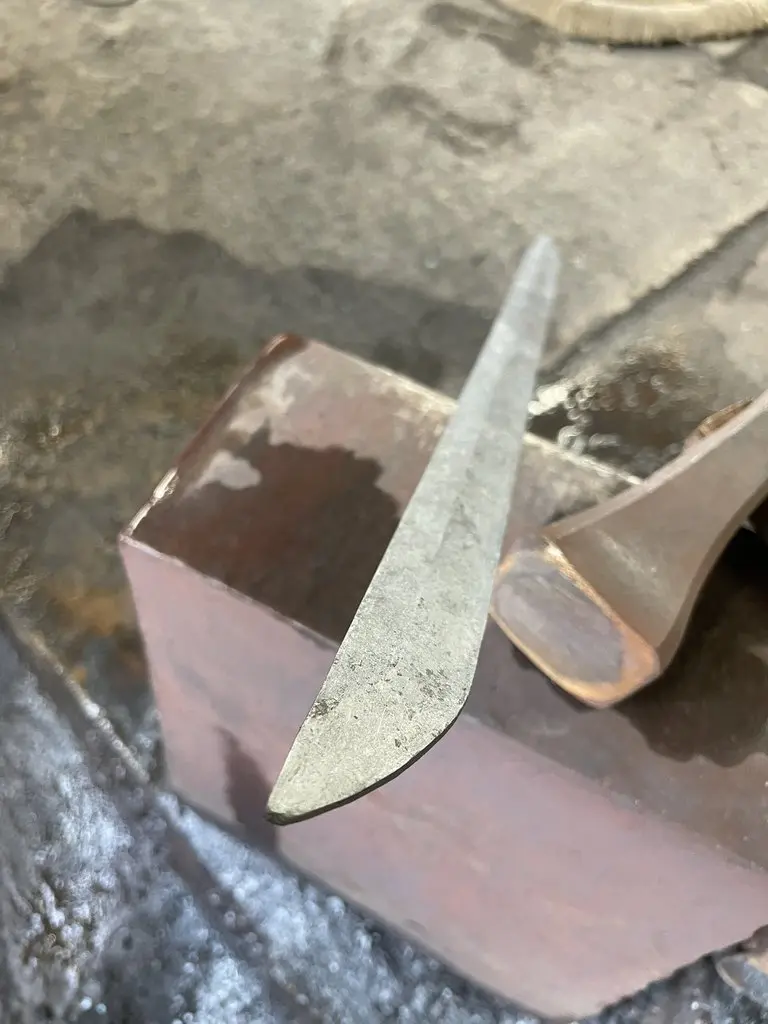
「火造(ひづくり)」完成後這振真劍的骨骼(鎬筋)與輪廓(刀姿)粗略成型
宮田在鍛打這振真劍時,精準掌控著目標時代的刀姿比例與平肉分布。敲打完成後,刀身表面會留下細微的鎚痕,此時需使用傳統的セン(銑刀)刮除多餘鋼材並修整刀面,接著進行からならし(冷鍛打平),在常溫下以小鎚輕擊消除金屬內部應力,同時也為將來的刀身表面センガケ(銑刀刮光)與鍛冶研(刀匠初步研磨)打下完美的肉置基礎。
宮田的師承,正是先遍學各時代名刀的造型,才能勝任京刀庵所有客戶不同胃口與需求之委託。透過對各時代刀姿的精研,得以完美掌握各時代的線條精神(專有名詞請參見「認識日本刀–刀身與刀裝」):
- 平安末期至鎌倉初期:太刀有「踏張(燒出處呈ハ形)」,所以元幅與先幅落差大,呈小切先與高腰反(自刀根就開始變彎),風格優雅。
- 鎌倉中後期:刀身彎度的高腰反(自刀根就開始變彎)漸轉成鳥居反,中切先,整體姿態趨於豪壯大氣;短刀出現內反,刀背呈現三ツ棟。
- 南北朝時代:刀劍史上最為長大豪壯的時期,多為大切先、刀身偏薄,並流行寸延短刀與平脇指。
- 室町時代:刀身彎度出現先反特徵;戰國時期打刀普及,流行實戰導向的鎧通與兩刃造;天正、文錄年間身幅再度變寬,高鎬造形廣受青睞。
- 桃山時代(慶長新刀):模仿南北朝的豪壯姿態,但長度收縮(或是磨上刀姿),且不帶先反。
- 江戶時代(寬文新刀):元幅與先幅比例縮小,呈中切先,刀身彎度較淺,適合快速拔刀。
- 幕末(復古刀):多仿效鎌倉與南北朝風格,身幅寬、切先伸長、重ね(刀身厚度)厚實,極具剛勁氣勢。
為了符合居合劍士的刀姿需求,宮田與京刀庵共同發揮歷史刀姿演變的深刻理解,使這振注文打真劍的造型仿效了鎌倉末期與南北朝開始的優美的京反(鳥居反)風格,元幅與先幅比例縮小、中切先、刀身偏薄。
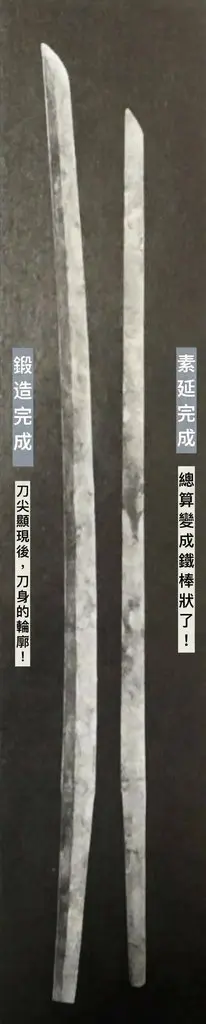
右側–素延完成後隱約呈現出直形鐵棒形狀
左側–當刀尖被鍛打出來後,火造完成粗略呈現出略有彎度刀身的姿態
燒刃土的調配與秘傳:土與金屬的微觀
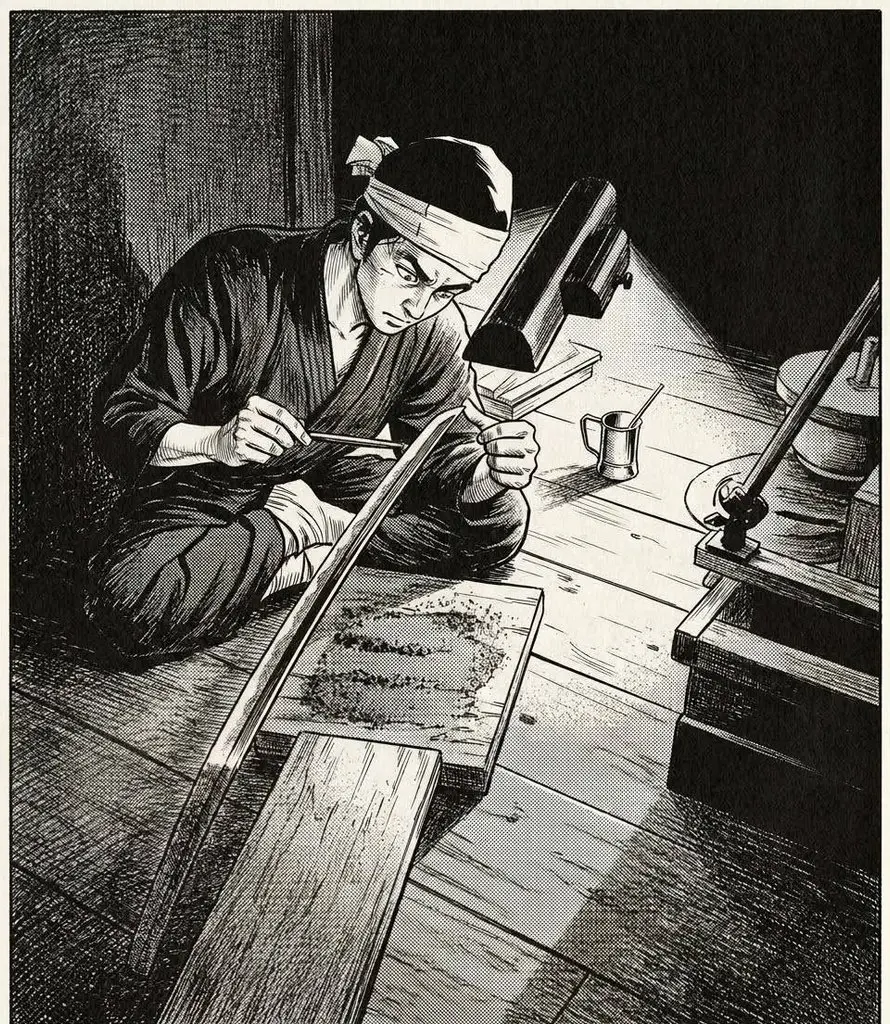
完成火造與銑刀的修整後,便迎來了日本刀製作中最具戲劇性與神秘色彩的工序——包裹黏土(土置き)與燒入(淬火)。
淬火是賦予刀身高硬度與高韌性的熱處理過程,而塗抹於刀身上的燒刃土(やきばつち,主要成分是黏土),則起到了控制冷卻速度、進而勾勒出獨一無二刃文的核心作用。若不塗燒刃土直接淬火,工藝上稱為ズブ燒或裸燒;這樣做雖然能讓刀刃變硬,但產生的刃文缺乏刀匠的意圖控制,且淬火範圍會漫延至刀背(棟),使刀身失去剛柔相濟的構造與美感。燒刃土是每一位刀匠獨自研究的結果不可公開,就現行專業刀劍書研究內容如下:
1. 傳承自新新刀之祖「水心子正秀」與《劍工秘傳誌》的秘傳調配
燒刃土由高耐火性的黏土、荒砥粉(粗砥石粉)與炭粉(木炭粉)調配而成。其最苛刻的要求在於:當刀身加熱至高溫紅熱狀態時,燒刃土絕不能脫落。因此,各個流派與刀匠皆將其配方視為最高秘傳。
江戶時代水心子正秀在《劍工秘傳誌》中曾指出,燒刃土的材料稱為真土(まね,即專用黏土與砂石混合土),無論山土或川底土(赤、黑、黃、白)皆可使用。推薦的經典調配比例為:
- 棒原土:1合
- 荒砥粉:1合5勺
- 炭粉:1合2勺
將上述材料置於缽中以研棒充分研磨細緻,過篩後加水混練。傳承古法的宮田在調製時,會將研磨好的材料轉移至玻璃板上,邊加水邊以ヘラ(刮刀/篦)反覆刮壓混練,並隨時剔除微小石粒,確保泥質均勻細滑。
2. 石灰石效應(京都土的秘密)
自古以來,京都市稻荷山與深草山的真土被視為燒刃土的頂級極品(傳說名刀匠「三条小鍛冶宗近」亦使用此土)。現代科學分析揭示,深草與稻荷山的土中含有微量的石灰石成分。石灰石在加熱過程中能形成石灰與砂的強固交聯,這正是提升燒刃土在千度高溫下強悍附著力與耐火性的關鍵秘密。
3. 塗土工法(土取り與土置き)
塗土之前,宮田必須以稻草灰配合熱水徹底清洗刀身去除油脂,否則乾燥後的泥層極易剝落。接著將刀身架於專用的「塗り台」上,展開兩道塗土工序:
- 引き土(地土/刃土):在刀身平地全體塗抹一層極薄且均勻的燒刃土,厚度以不透出地肌為準。若塗抹不均暴露出空隙,淬火後地肌會產生稱為皺折「しみ」的斑塊瑕疵。
- 置き土:在地土底層之上,使用刮刀從刀尖與鎬筋向刃先方向,劃出線狀或幾何圖案(如「丁子乱」)。在此基礎上,宮田刀匠則是按照虎徹最具特色的「數珠刃」來細膩描繪,使燒刃土的佈局完美對應其獨特江戶新刀的圓潤連珠波紋。
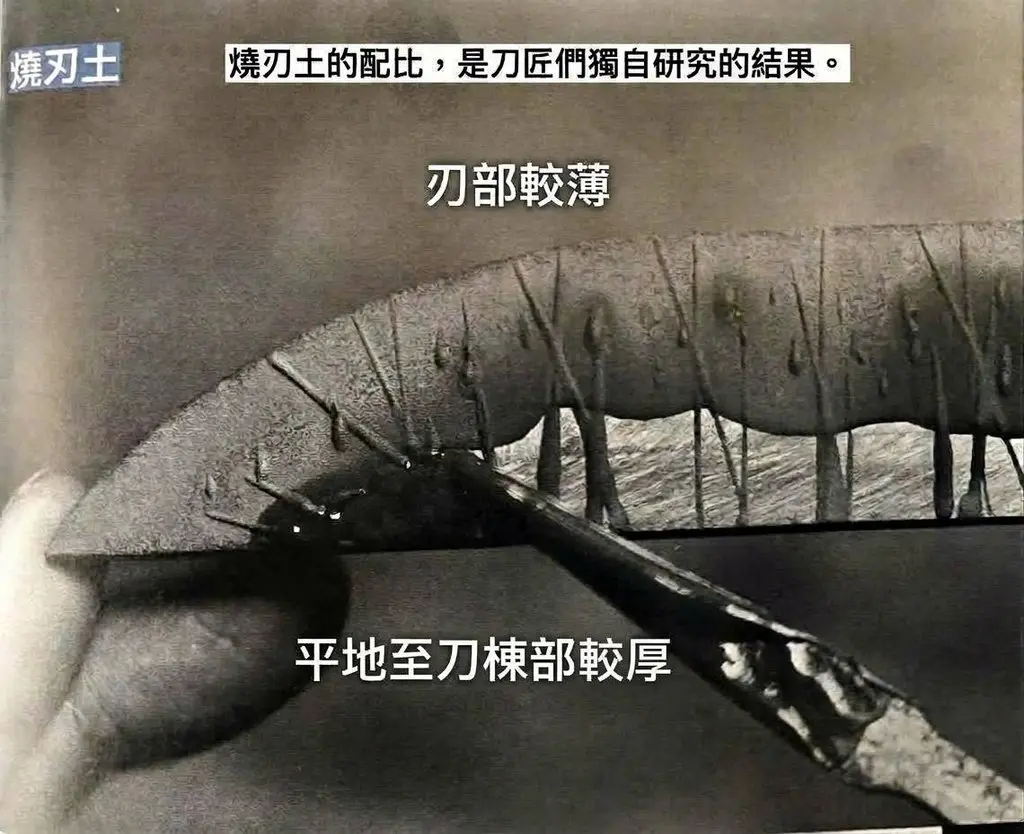
包裹了燒刃土較厚之處的冷卻速率較慢,刀背(平地至刀棟)保持較軟且具韌性的複合組織;而未覆蓋厚土的刃部冷卻極快,組織發生劇烈變態,進而孕育出線條流暢的刃文。其中,刮刀所劃長線狀置土會形成「足」,短線點狀則形成「葉」等等刃中變化。
土置完成後的外觀即按照虎徹最具特色的「數珠刃」來描繪
淬火:暗室中的千度瞬間烈焰與水火交鋒
萬事俱備,終至淬火之夜。
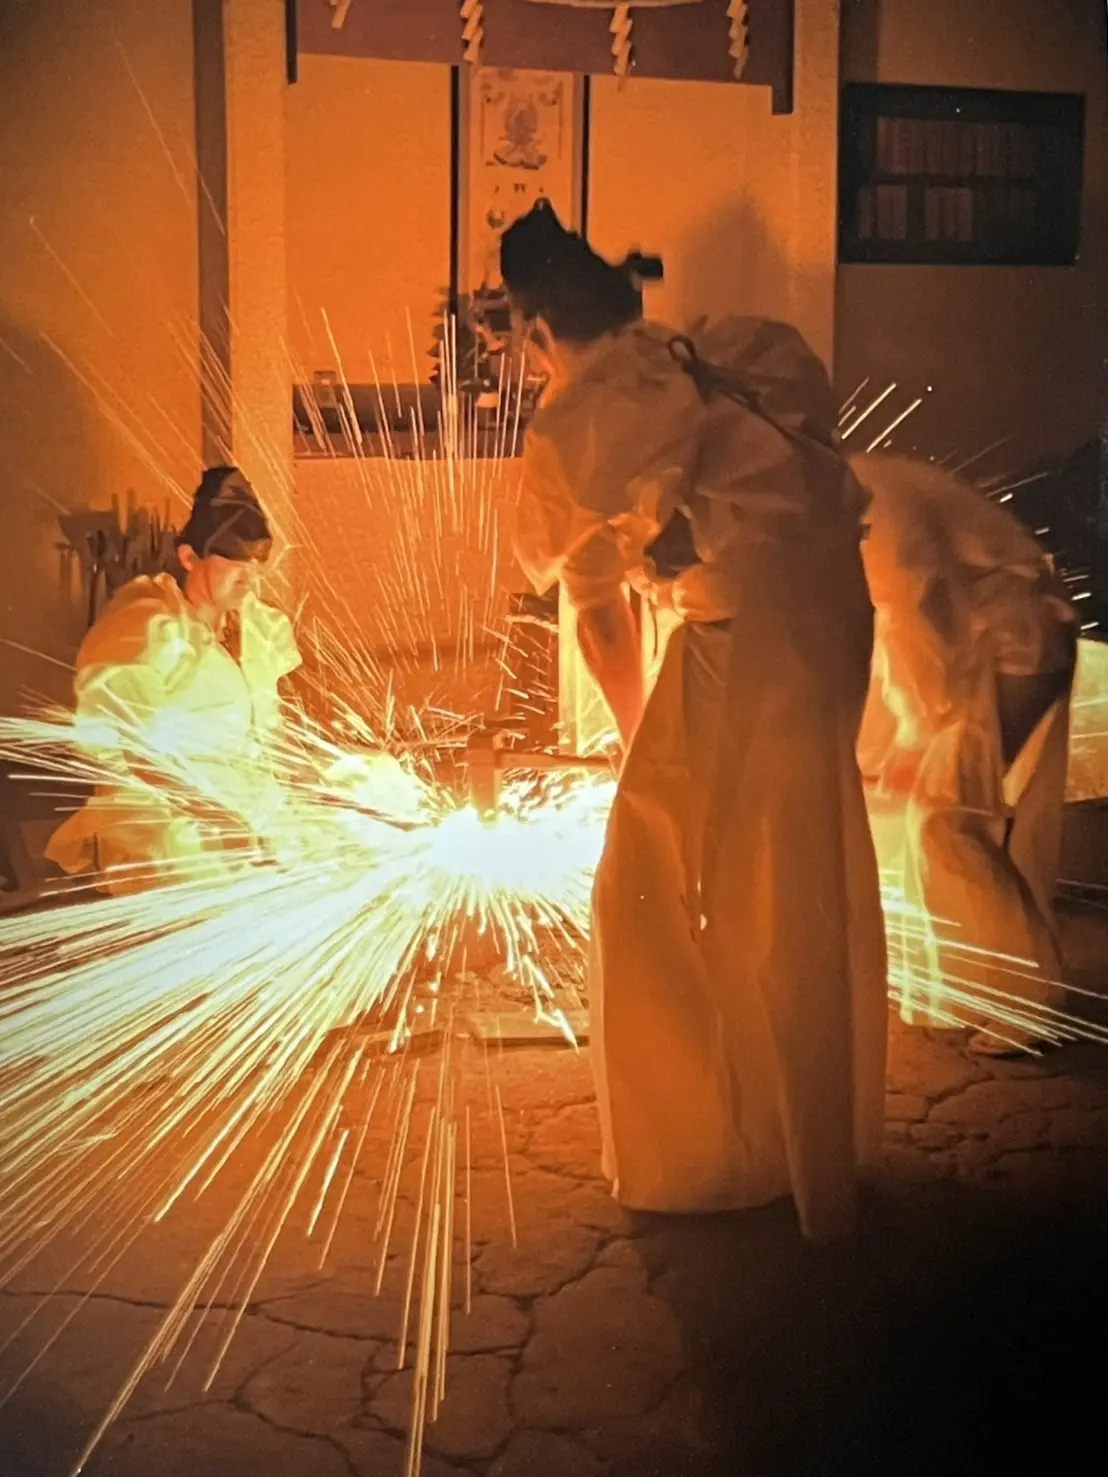
淬火作業通常選擇在夕陽西下或完全封閉的暗室中進行。唯有在昏暗的光線下,宮田才能憑藉極其敏銳的雙眼(不可配戴有色護目鏡),透過刀身發紅的光澤狀態,精準判斷適當加熱溫度。
1. 風箱(鞴)操作與通火
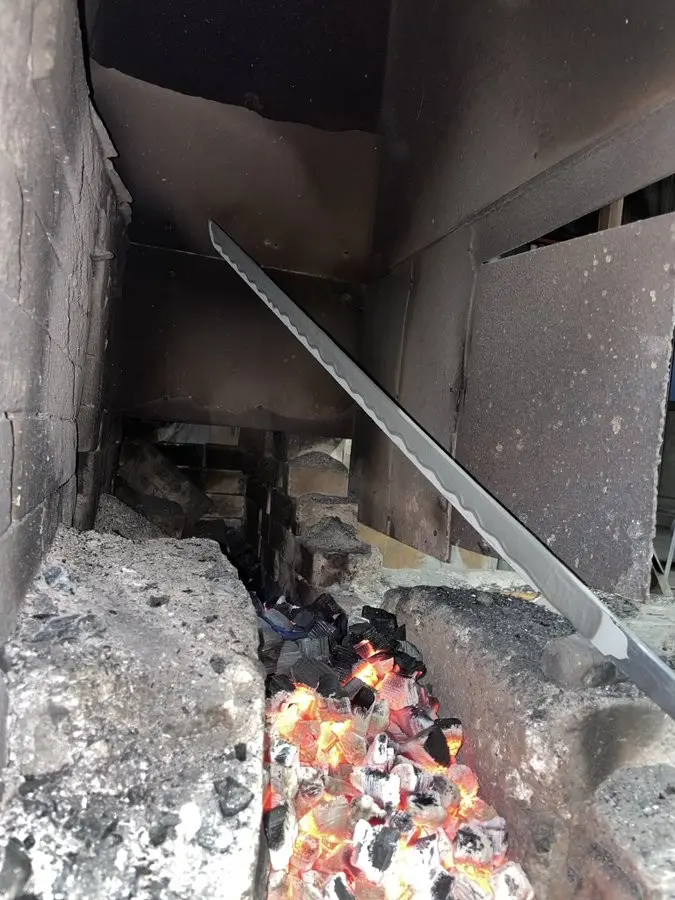
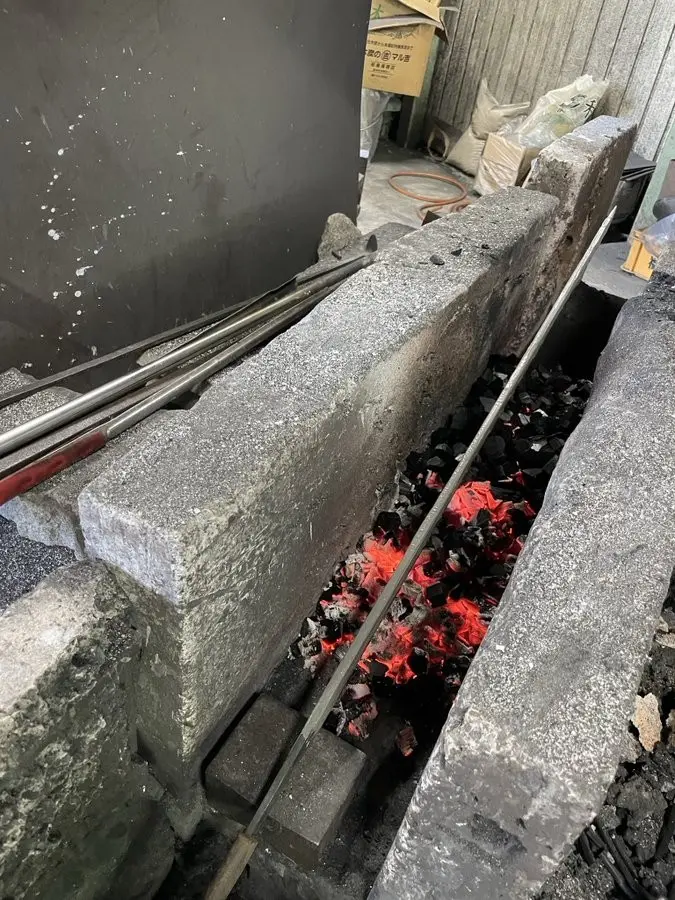
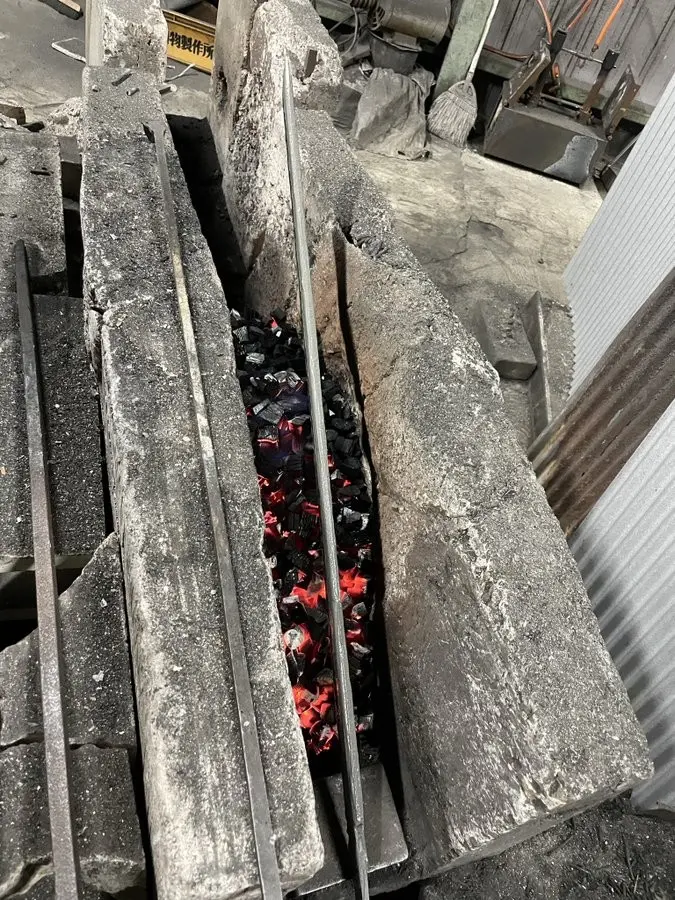
加熱使用的火床(Hodo)為專用長深型爐口,燃燒快速且高熱的小粒松炭。刀匠在刀根部焊接上長柄,將刀身由刀尖開始,緩慢且均勻地向底部通火加熱。
此時鼓風箱(鞴)的操作是成敗關鍵。為防止強風吹動木炭導致刮落燒刃土,刀匠拉動風箱時必須保持短促而有節奏的頻率,使風閥發出「カタ、カタ……」的規律聲響。這能讓爐內木炭微微浮動,避免硬質炭粒直接擦撞刀身上的泥層。
2. 入水急冷與組織變態
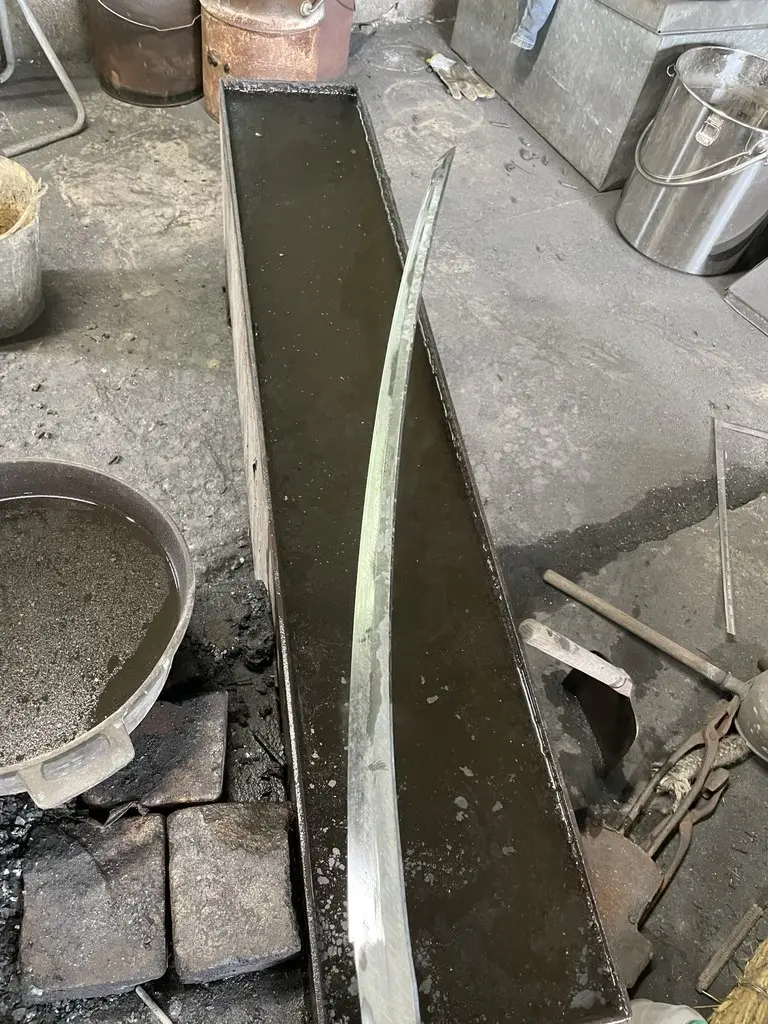
當刀身整體均勻加熱至約 800℃,呈亮紅色時,宮田屏息凝神,將整振刀一口氣沉入水槽中急冷!
「嗤——!」熾熱的金屬與冷水劇烈碰撞,蒸汽劇烈噴發。塗土較薄的刃部在幾秒內急速冷卻,金屬組織發生劇烈變態,形成極為堅硬的 マルテンサイト(馬氏體)。由於刃部與刀背覆土厚度不同導致冷卻過程的收縮程度不一,這股應力對抗的結果讓整振刀在水中發生劇烈的彎曲,自然拉拔出刀身”反り”的優美弧度(影片說明請參見TOKYO NIHONTO東京日本刀)。
3. 流派加熱風格與「沸」的微觀表現
淬火溫度的些微差異,決定了刃文中沸點(にえ)的質感:
- 相州傳:偏好強火高溫加熱(呈現狐色光澤),淬火後形成較粗大顯眼的「荒沸(あらにえ)」。
- 備前傳:採用較弱的火候(呈現小豆色光澤),形成極為細緻綿密的「小沸(こにえ)」。
4. 合いをとる(退火修正)與水溫調整
淬火剛完成時,馬氏體組織極為脆弱。刀匠會立即進行「合いをとる」工序——將刀身再次極輕微地加熱並數次入水,藉此減緩馬氏體過度針狀化所帶來的脆性,提升刀身韌性,同時撫平微小的內應力。
此外,淬火時的水溫至關重要。據水心子正秀記載,最適宜的水溫為舊曆二月與八月(相當於現今3月與9月)的自然水溫,約在 20℃ 左右。過冷易導致刀身破裂,過熱則無法順利硬化。
瑕疵檢查與刀身修正:京刀庵的嚴格把關
從水中抽起的淬火過的刀身,迎來了冷酷的檢驗時刻。宮田會使用荒砥(粗研磨石)對刀身進行初步研磨,檢查淬火硬度以及是否產生瑕疵。鍛造過程皆由手工處理,瑕疵發生在所難免。常見的刀身瑕疵包括:
- 地荒れ / 石気 / 炭気:皆由摺疊鍛打時混入泥汁或炭粉雜質,導致未能完全鍛合所致。
- しなえ:鋼材加熱過度(沸かしすぎ)後強行敲打,或加熱不足時敲打產生的皺折裂紋。
- ふくれ:鋼材內部包覆空氣,淬火時膨脹浮現於表面的氣泡空洞。
- 刃切れ / 燒割れ:加熱不均或水溫偏差導致的毀滅性應力刀刃的橫向裂紋。
一旦發現以上瑕疵,刀匠皆會立即通知京刀庵,討論修改或者是重新打造。訂製刀之所有過程皆由京刀庵嚴格把關,無須由訂刀的客戶操心刀身瑕疵問題。
若不幸發生需微調之處,若只是淬火產生的刀身扭曲(捩れ)或弧度(反り)偏差,則可透過刀匠高超的修正技術加以校正:
- 捩れ・曲がり修正:若刀身發生扭曲,刀匠會將刀身固定於虎鉗上,使用專用工具捩り取り或 小槌(木鎚/小鐵鎚)進行精細微調。
- 反り(弧度)修正:若淬火後的弧度不符預期,刀匠會將加熱發紅的銅塊咬合在刀背(棟)上進行局部傳熱軟化,隨後以小槌輕輕敲打,將刀身弧度調整至與預期復刻姿態完全吻合的流暢幾何曲線。
結語
從《注文工作誌03》中鋼材的摺疊與疊合(肉體鍛造),到本篇《注文工作誌04》中的火造與淬火——將歷史刀姿精準型塑,並在水火交鋒中完成金屬組織轉變的極致強化,這振承載著古流居合理念的注文打真劍,正是金、木、水、火、土與刀匠意志交織而成的奇蹟。
當它順利通過了火造與淬火的嚴苛考驗,呈現在我們面前的,不再是一塊鐵條,而是一振具備剛韌骨骼、優美刀姿與神秘刃文的生命體。
下一步,這振刀將由刀匠親自進行「鍛冶押」的輪廓刮修及簡略研磨(再次檢視有無缺點),並進入研師與各裝具職人的手中。這場漫長而優雅的注文真劍誕生之旅,仍在持續前行……
本文章同步收錄於京刀庵官網專欄【注文工作誌】,轉載請註明出處。